
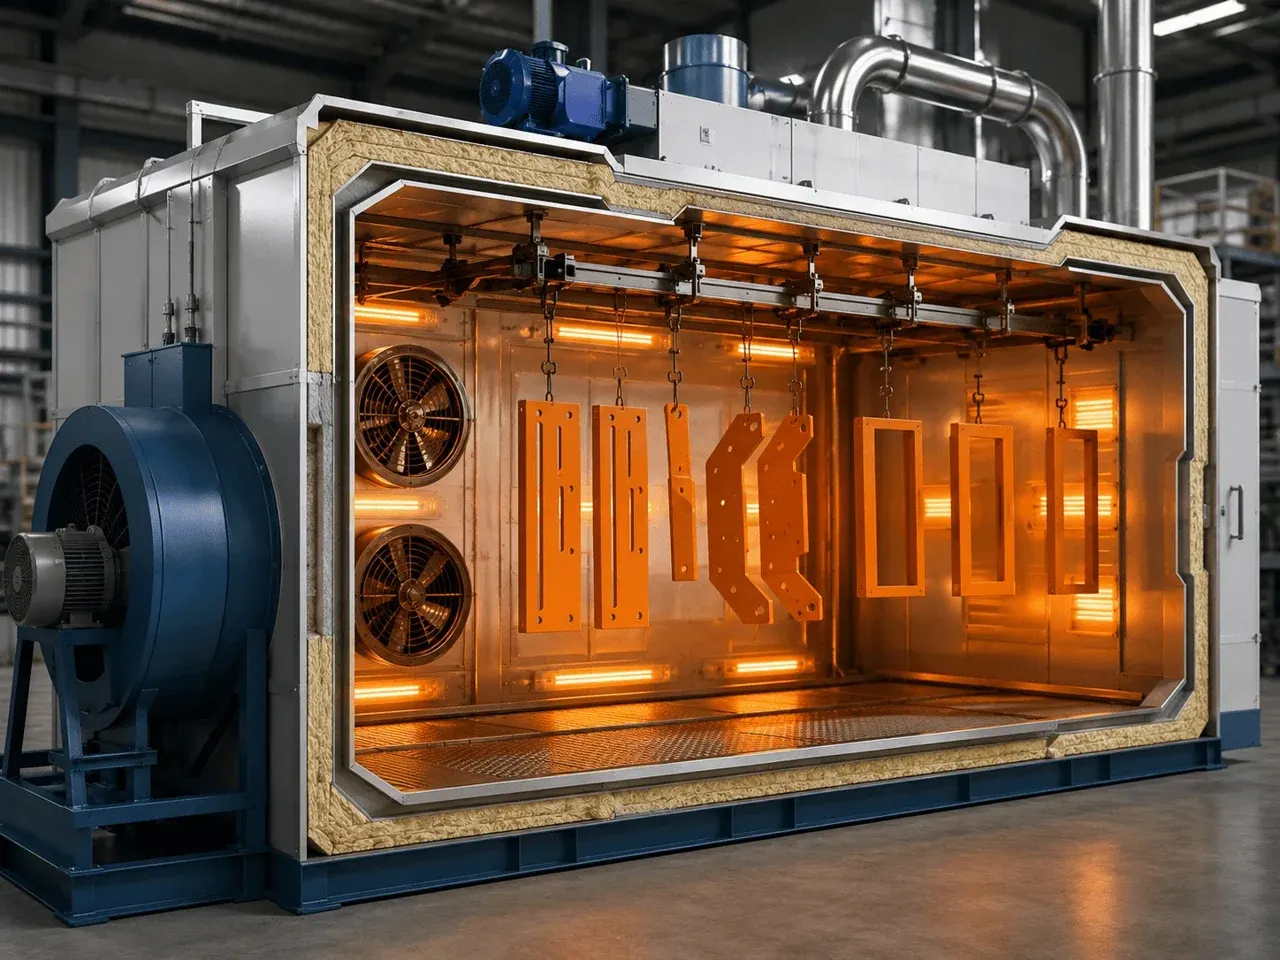
Этап термополимеризации (запекания) в печи является решающим в технологии порошковой покраски. Именно под действием высокой температуры (160–200 °C) расплавленная смесь смол и пигментов превращается в монолитный защитный слой.
Однако нередко дефекты проявляются уже после остывания изделия. В этой статье мы подробно разберём основные проблемы порошкового покрытия, возникающие после отверждения, причины их появления и способы устранения.
Появление кратеров, проколов и «рыбьего глаза»
После выхода из печи на гладкой поверхности заметны мелкие сквозные углубления или микрократеры, через которые виден оголённый металл.
Причины:
- Загрязнение сжатого воздуха: наличие капель воды или масла в пневмосистеме при распылении.
- Некачественная подготовка металла: остатки смазки, СОЖ или моющих средств в порах заготовки, которые испаряются во время запекания.
- Несовместимость красок: попадание силиконовой пыли или других типов порошка (например, смешивание эпоксидных и полиэфирных составов).
Как устранить:
- Установите и регулярно обслуживайте качественные влагомаслоотделители в пневмолинии.
- Улучшите обезжиривание и промывку деталей перед покраской; обеспечьте полную просушку заготовок перед напылением.
- Соблюдайте чистоту в камере напыления, не допускайте смешивания красок разных производителей.
Вздутия, пузыри и отслоение покрытия (плохая адгезия)
После полимеризации слой краски легко сдирается, шелушится или покрывается пузырями при механическом воздействии или изгибе.
Причины:
- Окисление или ржавчина: краска была нанесена на металл с остатками окалины, ржавчины или коррозии.
- Недопекание (незавершённая полимеризация): слишком низкая температура в печи или недостаточное время выдержки.
- Некачественный конверсионный слой: нарушение технологии фосфатирования или пассивации.
Как устранить:
- Проводите качественную пескоструйную/дробеструйную обработку или тщательную химическую очистку металла.
- Откалибруйте печь полимеризации с помощью термографа (проверьте соответствие графика «температура/время» спецификации краски).
- Контролируйте толщину и качество фосфатного или хроматного слоя.
Изменение оттенка, пожелтение или потеря глянца
Цвет готового изделия отличается от эталона каталога RAL, или матовое покрытие стало глянцевым (и наоборот).
Причины:
- Перепекание (перегрев): температура в печи превысила допустимую норму, или деталь слишком долго находилась в перегретой зоне.
- Неравномерный прогрев печи: отсутствие надлежащей конвекции горячего воздуха.
- Смешивание разных партий: смешивание порошковой краски из разных серий или от разных производителей.
Как устранить:
- Отрегулируйте работу ТЭНов/горелок и систему вентиляции внутри печи для равномерного распределения тепла.
- Строго соблюдайте температурный режим, указанный в техническом паспорте (TDS) порошковой краски.
- Используйте краску одной партии для ответственных заказов.
Избыточная или неконтролируемая «шагрень» (эффект апельсиновой корки)
Вместо гладкого покрытия поверхность получает выраженный волнистый рельеф или, наоборот, запланированная фактурная шагрень получается размытой.
Причины:
- Слишком толстый или слишком тонкий слой: отклонение толщины нанесения от нормы (оптимально 60–90 мкм для гладких красок).
- Быстрый подъём температуры: краска расплавилась слишком быстро и не успела растечься до начала реакции полимеризации.
- Высокая вязкость расплава: использование просроченной или влажной краски.
Как устранить:
- Контролируйте толщину неотверждённого слоя при распылении и используйте толщиномер после запекания.
- Настройте скорость нагрева печи, чтобы обеспечить оптимальную фазу растекания (расплавления) смеси.
Хрупкость и трещины при изгибе
При попытке согнуть или смонтировать окрашенную деталь покрытие трескается и крошится.
Причины:
- Перепекание полимера: структура смолы деградировала из-за чрезмерной термообработки.
- Превышение толщины слоя: слой более 150–200 мкм теряет эластичность (если это не специальная толстослойная краска).
Как устранить:
- Сократите время пребывания заготовки в печи до технологических норм.
- Настройте распылитель на нанесение равномерного точного слоя без перерасхода.
Выводы
Большинство дефектов порошкового покрытия после запекания возникают из-за несоблюдения температурно-временного графика печи, недостаточной подготовки поверхности или загрязнения пневмосистемы. Систематический контроль температуры металла и чистый сжатый воздух позволяют полностью избежать брака и получать идеальное покрытие при каждой загрузке.