
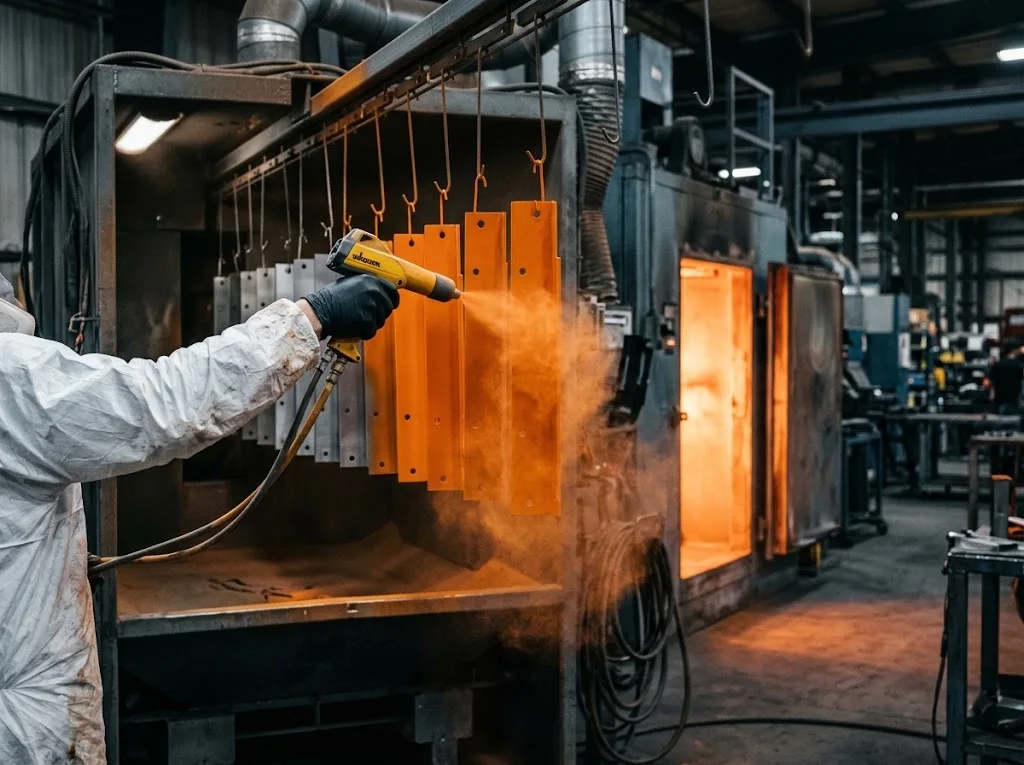
Процесс порошковой покраски требует строгого соблюдения технологических параметров и исправности оборудования. Любые отклонения в настройках краскопульта, заземлении или качестве порошка негативно влияют на адгезию и равномерность слоя.
В этой статье рассмотрены три самых распространённых дефекта при автоматическом и ручном распылении, причины их возникновения и эффективные решения для оптимизации производства.
1. Плохая адгезия: порошок не оседает на детали или легко осыпается
Распространённая ситуация, когда заготовка вообще не покрывается смесью, получает незначительный слой или порошковая пыль легко осыпается до этапа полимеризации.
Возможные причины:
- Неисправность распылительного оборудования: повреждение высоковольтного блока питания, сбои в работе печатной платы контроллера.
- Нарушение заземления: отсутствие качественного электрического контакта заготовки из-за загрязнённых подвесов.
- Неподходящие параметры распыления: слишком высокое или низкое напряжение, сила тока или подача порошка для конкретного типа изделия.
- Некорректная дистанция: распылитель расположен слишком близко или слишком далеко от заготовки.
- Низкое качество порошковой краски: повышенная влажность смеси, наличие посторонних металлических включений или слишком большой удельный вес (что снижает коэффициент первичного переноса).
- Избыточный поток воздуха: слишком высокая скорость вытяжной вентиляции в камере напыления, которая сдувает порошок с поверхности.
Рекомендуемые решения:
- Техническая диагностика: тщательно проверьте целостность высоковольтных цепей краскораспылителя и электронного блока управления.
- Очистка заземляющих элементов: регулярно очищайте точки контакта крюков и зажимов от запечённого слоя краски и изолирующего нагара.
- Калибровка параметров: отрегулируйте напряжение и ток под тип материала. Рекомендуется использовать современные распылители с функцией сохранения пресетов (программ).
- Корректировка дистанции: установите оптимальное расстояние от сопла до детали с учётом геометрии факела и объёма выхода краски.
- Уход за оборудованием и краской: регулярно очищайте внешнюю оболочку пистолета и порошковые шланги от накопившейся пыли; контролируйте сухость и удельный вес порошка.
- Оптимизация пневматики: отрегулируйте давление сжатого воздуха и скорость воздушного потока в кабине напыления.
2. Непрокрас в труднодоступных местах: эффект «клетки Фарадея»
Ситуация, когда в углублениях, углах, канавках или на внутренних изгибах детали порошок полностью отсутствует или ложится слишком тонким слоем.
Возможные причины:
- Некорректные параметры тока и напряжения: слишком высокий потенциал создаёт обратную ионизацию или усиливает эффект клетки Фарадея, из-за чего частицы выталкиваются из углов.
- Недостаточная производительность пистолета: оборудование не обеспечивает достаточной проникающей способности факела.
Рекомендуемые решения:
- Настройка специальных режимов: уменьшите напряжение и увеличьте подачу воздуха (или переключите краскораспылитель в режим покраски сложных деталей/повторной покраски). Сохраните проверенные параметры в памяти контроллера.
- Модернизация оборудования: замените распылитель на более эффективный высоковольтный пистолет с лучшим коэффициентом переноса и возможностью гибкой регулировки электростатики.
3. Неравномерное покрытие при автоматической покраске
При использовании автоматических манипуляторов или роботов слой порошка на разных участках заготовки получается разной толщины.
Возможные причины:
- Неправильная навеска деталей: заготовки размещены под разными углами или на разном расстоянии от автомата, из-за чего факел покрывает их неравномерно.
- Неподходящий расход или форсунка: тип сопла или объём подачи порошка не соответствуют скорости конвейера и габаритам изделия.
- Неверное позиционирование распылителей: некорректный угол наклона, высота или количество активных автопистолетов.
Рекомендуемые решения:
- Стандартизация навески: отрегулируйте подвесную систему так, чтобы все одинаковые детали закреплялись в строго идентичном положении.
- Корректировка сопел и расхода: уменьшите объём подачи смеси или замените сопло на тип, дающий нужную ширину и плотность факела.
- Юстировка автомата: отрегулируйте количество распылителей, траекторию их движения (рабочий ход манипулятора), положение и углы наклона относительно конвейерной линии.
Выводы
Большинство дефектов при порошковой покраске связаны с тремя факторами: стабильностью заземления, качеством сжатого воздуха/порошка и правильностью настроек электростатики. Использование современного оборудования с автоматическими программами распыления позволяет свести брак к минимуму и обеспечить стабильное качество покрытия.