
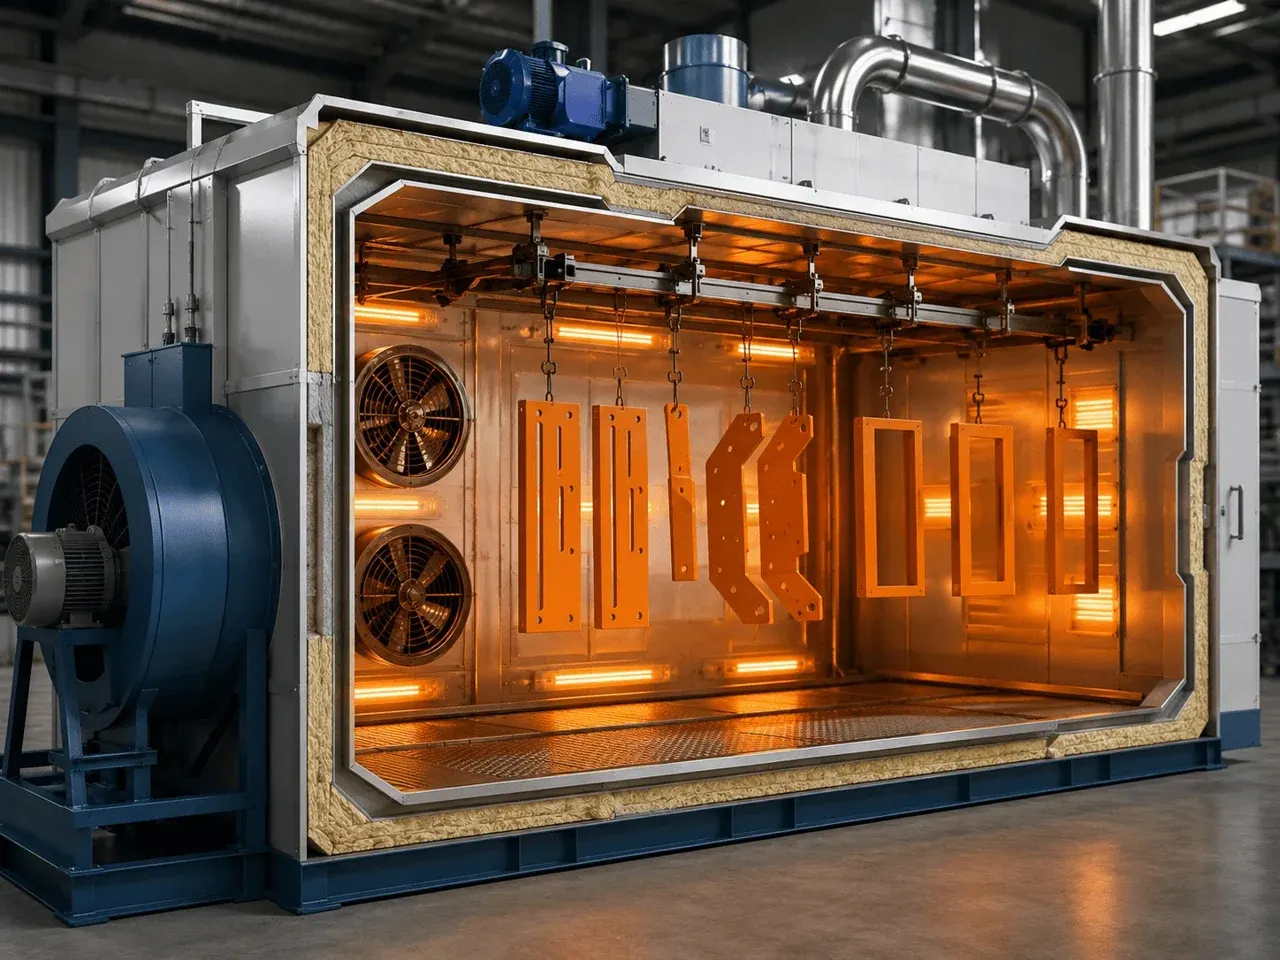
Етап термополімеризації (запікання) у печі є вирішальним у технології порошкового фарбування. Саме під дією високої температури (160–200 °C) розплавлена суміш смол та пігментів перетворюється на монолітний захисний шар.
Однак нерідко дефекти виявляються вже після охолодження виробу. У цій статті ми детально розберемо основні проблеми порошкового покриття, що виникають після затвердіння, причини їх виникнення та методи усунення.
Поява кратерів, проколів та «риб'ячого ока»
Після виходу з печі на гладкій поверхні спостерігаються дрібні наскрізні заглиблення або мікрократери, через які видно оголений метал.
Причини:
- Забруднення стисненого повітря: наявність крапель води або олії в пневмосистемі при розпиленні.
- Неякісна підготовка металу: залишки мастила, ЗОР або мийних засобів у порах заготовки, які випаровуються під час запікання.
- Несумісність фарб: потрапляння силіконового пилу або інших типів порошку (наприклад, змішування епоксидних та поліефірних складів).
Як усунути:
- Встановіть та регулярно обслуговуйте якісні фільтри-вологомасловідокремлювачі в пневмолінії.
- Покращіть знежирення та промивання деталей перед фарбуванням; забезпечте повне сушіння заготовок перед напиленням.
- Дотримуйтесь чистоти в камері напилення, не допускайте змішування фарб від різних виробників.
Здуття, пухирі та відшарування покриття (погана адгезія)
Після полімеризації шар фарби легко здирається, відлущується або вкривається пухирями під час механічного впливу чи вигину.
Причини:
- Окиснення або іржа: фарба була нанесена на метал із залишками окалини, іржі чи корозії.
- Недопечення (незавершена полімеризація): занадто низька температура в печі або недостатній час витримки.
- Неякісний конверсійний шар: порушення технології фосфатування або пасивації.
Як усунути:
- Проводьте якісну піскоструминну/дробоструминну обробку або ретельне хімічне очищення металу.
- Прокалібруйте піч полімеризації за допомогою термографа (перевірте відповідність графіка «температура/час» специфікації фарби).
- Контролюйте товщину та якість фосфатного або хроматного шару.
Зміна відтінку, пожовтіння або втрата глянцю
Колір готового виробу відрізняється від еталона каталогу RAL, або матове покриття стало глянцевим (і навпаки).
Причини:
- Перепечення (перегрів): температура в печі перевищила допустиму норму, або деталь перебувала в занадто гарячій зоні занадто довго.
- Нерівномірний прогрів печі: відсутність належної конвекції гарячого повітря.
- Суміш різних партій: змішування порошкової фарби з різних серій або від різних виробників.
Як усунути:
- Відрегулюйте роботу ТЕНів/пальників та систему вентиляції всередині печі для рівномірного розподілу тепла.
- Суворо дотримуйтесь температурного режиму, вказаного в технічному паспорті (TDS) порошкової фарби.
- Використовуйте фарбу однієї партії для відповідальних замовлень.
Надмірна або неконтрольована «шагрень» (ефект апельсинової кірки)
Замість гладкого покриття поверхня отримує виражений хвилястий рельєф або, навпаки, запланована фактурна шагрень виходить розмитою.
Причини:
- Занадто товстий або занадто тонкий шар: відхилення товщини нанесення від норми (оптимально 60–90 мкм для гладких фарб).
- Швидке підвищення температури: фарба розплавилася занадто швидко і не встигла розтектися до початку реакції полімеризації.
- Висока в'язкість розплаву: використання простроченої або вологої фарби.
Як усунути:
- Контролюйте товщину незатверділого шару при розпиленні та використовуйте товщиномір після запікання.
- Налаштуйте швидкість нагріву печі для забезпечення оптимальної фази розтікання (розплавлення) суміші.
Крихкість та тріщини при згинанні
При спробі зігнути або змонтувати пофарбовану деталь покриття тріскається та кришиться.
Причини:
- Перепечення полімеру: структура смоли деградувала через надмірну термічну обробку.
- Перевищення товщини шару: шар понад 150–200 мкм втрачає еластичність (якщо це не спеціальна товстошарова фарба).
Як усунути:
- Скоротіть час перебування заготовки в печі до технологічних норм.
- Налаштуйте розпилювач для нанесення рівномірного точного шару без перевитрати.
Висновки
Більшість дефектів порошкового покриття після запікання виникають через недотримання температурно-часового графіка печі, недостатню підготовку поверхні або забруднення пневмосистеми. Систематичний контроль температури металу та чисте стиснене повітря дають змогу повністю уникнути браку та отримувати ідеальне покриття при кожному завантаженні.