
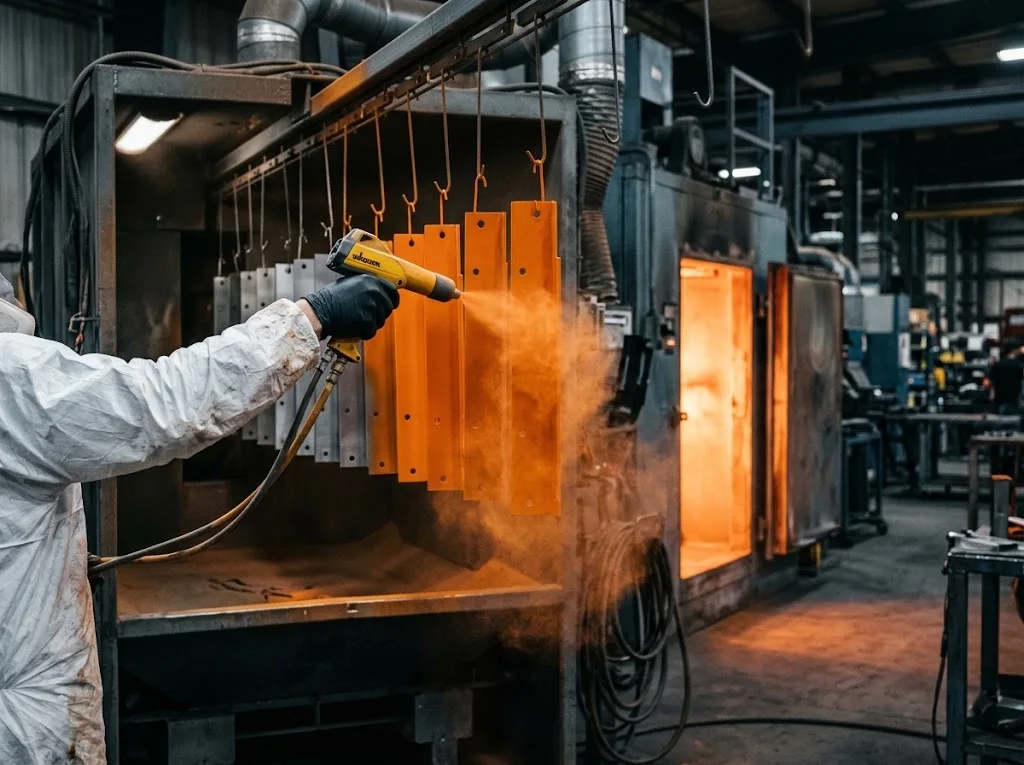
Процес порошкового фарбування вимагає суворого дотримання технологічних параметрів та справності обладнання. Будь-які відхилення в налаштуваннях фарбопульта, заземленні або якості порошку негативно впливають на адгезію та рівномірність шару.
У цій статті розглянуто три найпоширеніші дефекти під час автоматичного та ручного розпилення, причини їх виникнення та ефективні рішення для оптимізації виробництва.
1. Погана адгезія: порошок не осідає на деталі або легко відпадає
Поширене явище, коли заготовка взагалі не покривається сумішшю, отримує незначний шар або ж порошковий пил легко обсипається до етапу полімеризації.
Можливі причини:
- Несправність розпилювального обладнання: пошкодження високовольтного блоку живлення, збої в роботі друкованої плати контролера.
- Порушення заземлення: відсутність якісного електричного контакту заготовки через забруднені підвіси.
- Невідповідні параметри розпилення: занадто висока або низька напруга, сила струму чи подача порошку для конкретного типу виробу.
- Некоректна дистанція: розпилювач розташований занадто близько або занадто далеко від заготовки.
- Низька якість порошкової фарби: підвищена вологість суміші, наявність сторонніх металевих включень або занадто велика питома вага (що знижує коефіцієнт первинного перенесення).
- Надмірний потік повітря: занадто висока швидкість витяжної вентиляції в камері напилення, яка здуває порошок із поверхні.
Рекомендовані рішення:
- Технічна діагностика: ретельно перевірте цілісність високовольтних кіл фарборозпилювача та електронного блоку управління.
- Очищення заземлювальних елементів: регулярно очищайте точки контакту гаків та затискачів від запеченого шару фарби й ізоляційного нагару.
- Калібрування параметрів: відрегулюйте напругу та струм під тип матеріалу. Рекомендується використовувати сучасні розпилювачі з функцією збереження пресетів (програм).
- Коригування дистанції: виставте оптимальну відстань від сопла до деталі з урахуванням геометрії факела та об'єму виходу фарби.
- Догляд за обладнанням та фарбою: регулярно очищайте зовнішню оболонку пістолета та порошкові шланги від накопиченого пилу; контролюйте сухість та питому вагу порошку.
- Оптимізація пневматики: відрегулюйте тиск стисненого повітря та швидкість повітряного потоку в кабіні напилення.
2. Непрофарбування у важкодоступних місцях: ефект «клітки Фарадея»
Ситуація, коли в заглибленнях, кутах, канавках або на внутрішніх згинах деталі порошок повністю відсутній або лягає надто тонким шаром.
Можливі причини:
- Некоректні параметри струму та напруги: занадто високий потенціал створює зворотну іонізацію або посилює ефект клітки Фарадея, через що частинки виштовхуються з кутів.
- Недостатня продуктивність пістолета: обладнання не забезпечує достатньої проникної здатності факела.
Рекомендовані рішення:
- Налаштування спеціальних режимів: зменшіть напругу та збільшіть подачу повітря (або перемкніть фарборозпилювач у режим фарбування складних деталей/повторного фарбування). Збережіть протестовані параметри в пам'яті контролера.
- Модернізація обладнання: замініть розпилювач на більш ефективний високовольтний пістолет з кращим коефіцієнтом перенесення та можливістю гнучкого регулювання електростатики.
3. Нерівномірне покриття при автоматичному фарбуванні
При використанні автоматичних маніпуляторів або роботів шар порошку на різних ділянках заготовки виходить різної товщини.
Можливі причини:
- Неправильне підвішування деталей: заготовки розміщені під різними кутами або на різній відстані від автомата, через що факел покриває їх нерівномірно.
- Невідповідна витрата або форсунка: тип сопла або об'єм подачі порошку не відповідають швидкості конвеєра та габаритам виробу.
- Неправильне позиціонування розпилювачів: некоректний кут нахилу, висота або кількість активних автопістолетів.
Рекомендовані рішення:
- Стандартизація навіски: відрегулюйте підвісну систему так, щоб усі однакові деталі закріплювалися в суворо ідентичному положенні.
- Коригування сопел та витрати: зменшіть об'єм подачі суміші або замініть сопло на тип, що дає потрібну ширину та щільність факела.
- Юстирування автомата: відрегулюйте кількість розпилювачів, траєкторію їхнього руху (робочий хід маніпулятора), положення та кути нахилу відносно конвеєрної лінії.
Висновки
Більшість дефектів при порошковому фарбуванні пов'язані з трьома факторами: стабільністю заземлення, якістю стисненого повітря/порошку та правильністю налаштувань електростатики. Використання сучасного обладнання з автоматичними програмами розпилення дає змогу звести до мінімуму брак та забезпечити стабільну якість покриття.